Se espera que el mercado mundial de plumas de inyección alcance los 113.580 millones de dólares en 2034
es.wedoany.com Noticia: La industria mundial de las plumas de inyección está experimentando una profunda iteración tecnológica y expansión de capacidad. En los últimos años, el número de pacientes con enfermedades crónicas como diabetes, obesidad y enfermedades autoinmunes ha seguido creciendo, impulsando la expansión del mercado mundial de productos biológicos y de gestión de enfermedades crónicas a largo plazo; la insulina, las hormonas de crecimiento y los nuevos fármacos hipoglucemiantes y para la pérdida de peso representados por los agonistas del receptor GLP-1 se renuevan constantemente, lo que plantea mayores exigencias en cuanto a precisión de administración, facilidad de uso y adherencia del paciente. En comparación con las jeringuillas tradicionales, la pluma de inyección integra el ajuste de dosis, la administración del fármaco y la protección de seguridad en una estructura compacta, y se ha convertido en el dispositivo principal para la administración subcutánea de estos fármacos en enfermedades crónicas, evolucionando impulsada por tendencias como la interconexión inteligente, la innovación en formas de administración de dosis altas y el desarrollo sostenible y ecológico.
Los datos del mercado confirman esta tendencia. Según datos de Fortune Business Insights, el tamaño del mercado mundial de plumas de inyección en 2025 es de aproximadamente 44.680 millones de dólares, se espera que alcance los 49.360 millones en 2026 y los 113.580 millones en 2034, con una tasa de crecimiento anual compuesta de aproximadamente el 10,98% durante el período de previsión. La expansión del mercado de gestión de enfermedades crónicas y el aumento del volumen de fármacos de la clase GLP-1 son los principales factores impulsores.
La fuerte demanda de fármacos se ha transmitido al sector manufacturero. Novo Nordisk completó en 2024 la adquisición de tres plantas de llenado y producto terminado de Catalent, y está avanzando en la expansión de sus instalaciones en Dinamarca, Francia, Brasil, China y Estados Unidos, con una inversión de capital en expansión de producción y adquisiciones relacionadas de más de 129.000 millones de coronas danesas ese año. Eli Lilly anunció en 2023 una inversión de 2.500 millones de dólares para construir una base de formulaciones inyectables y dispositivos de administración en Alzey, Alemania, con planes de puesta en marcha en 2027.
Las empresas especializadas en dispositivos están ampliando su producción simultáneamente. Ypsomed añadió en 2024, en Schwerin (Alemania), 30 máquinas de inyección de plástico y 3 líneas de montaje, con un aumento anual de aproximadamente 100 millones de plumas de inyección y autoinyectores; se espera que los proyectos de expansión posteriores añadan otros 400 a 500 millones de unidades de capacidad anual. Su base en Changzhou comenzó a producir en 2025, suministrando hasta 100 millones de dispositivos de inyección al año al mercado chino. SHL Medical ha puesto en marcha una nueva planta de fabricación en Carolina del Sur (EE. UU.), equipada con capacidades de moldeo por inyección de dispositivos médicos y montaje totalmente automático. El centro de competencia de la cadena industrial se ha desplazado de la mera expansión de la producción de fármacos a eslabones como el suministro de materiales de grado médico, moldes de precisión, moldeo por inyección a gran escala, montaje automático y validación de calidad.
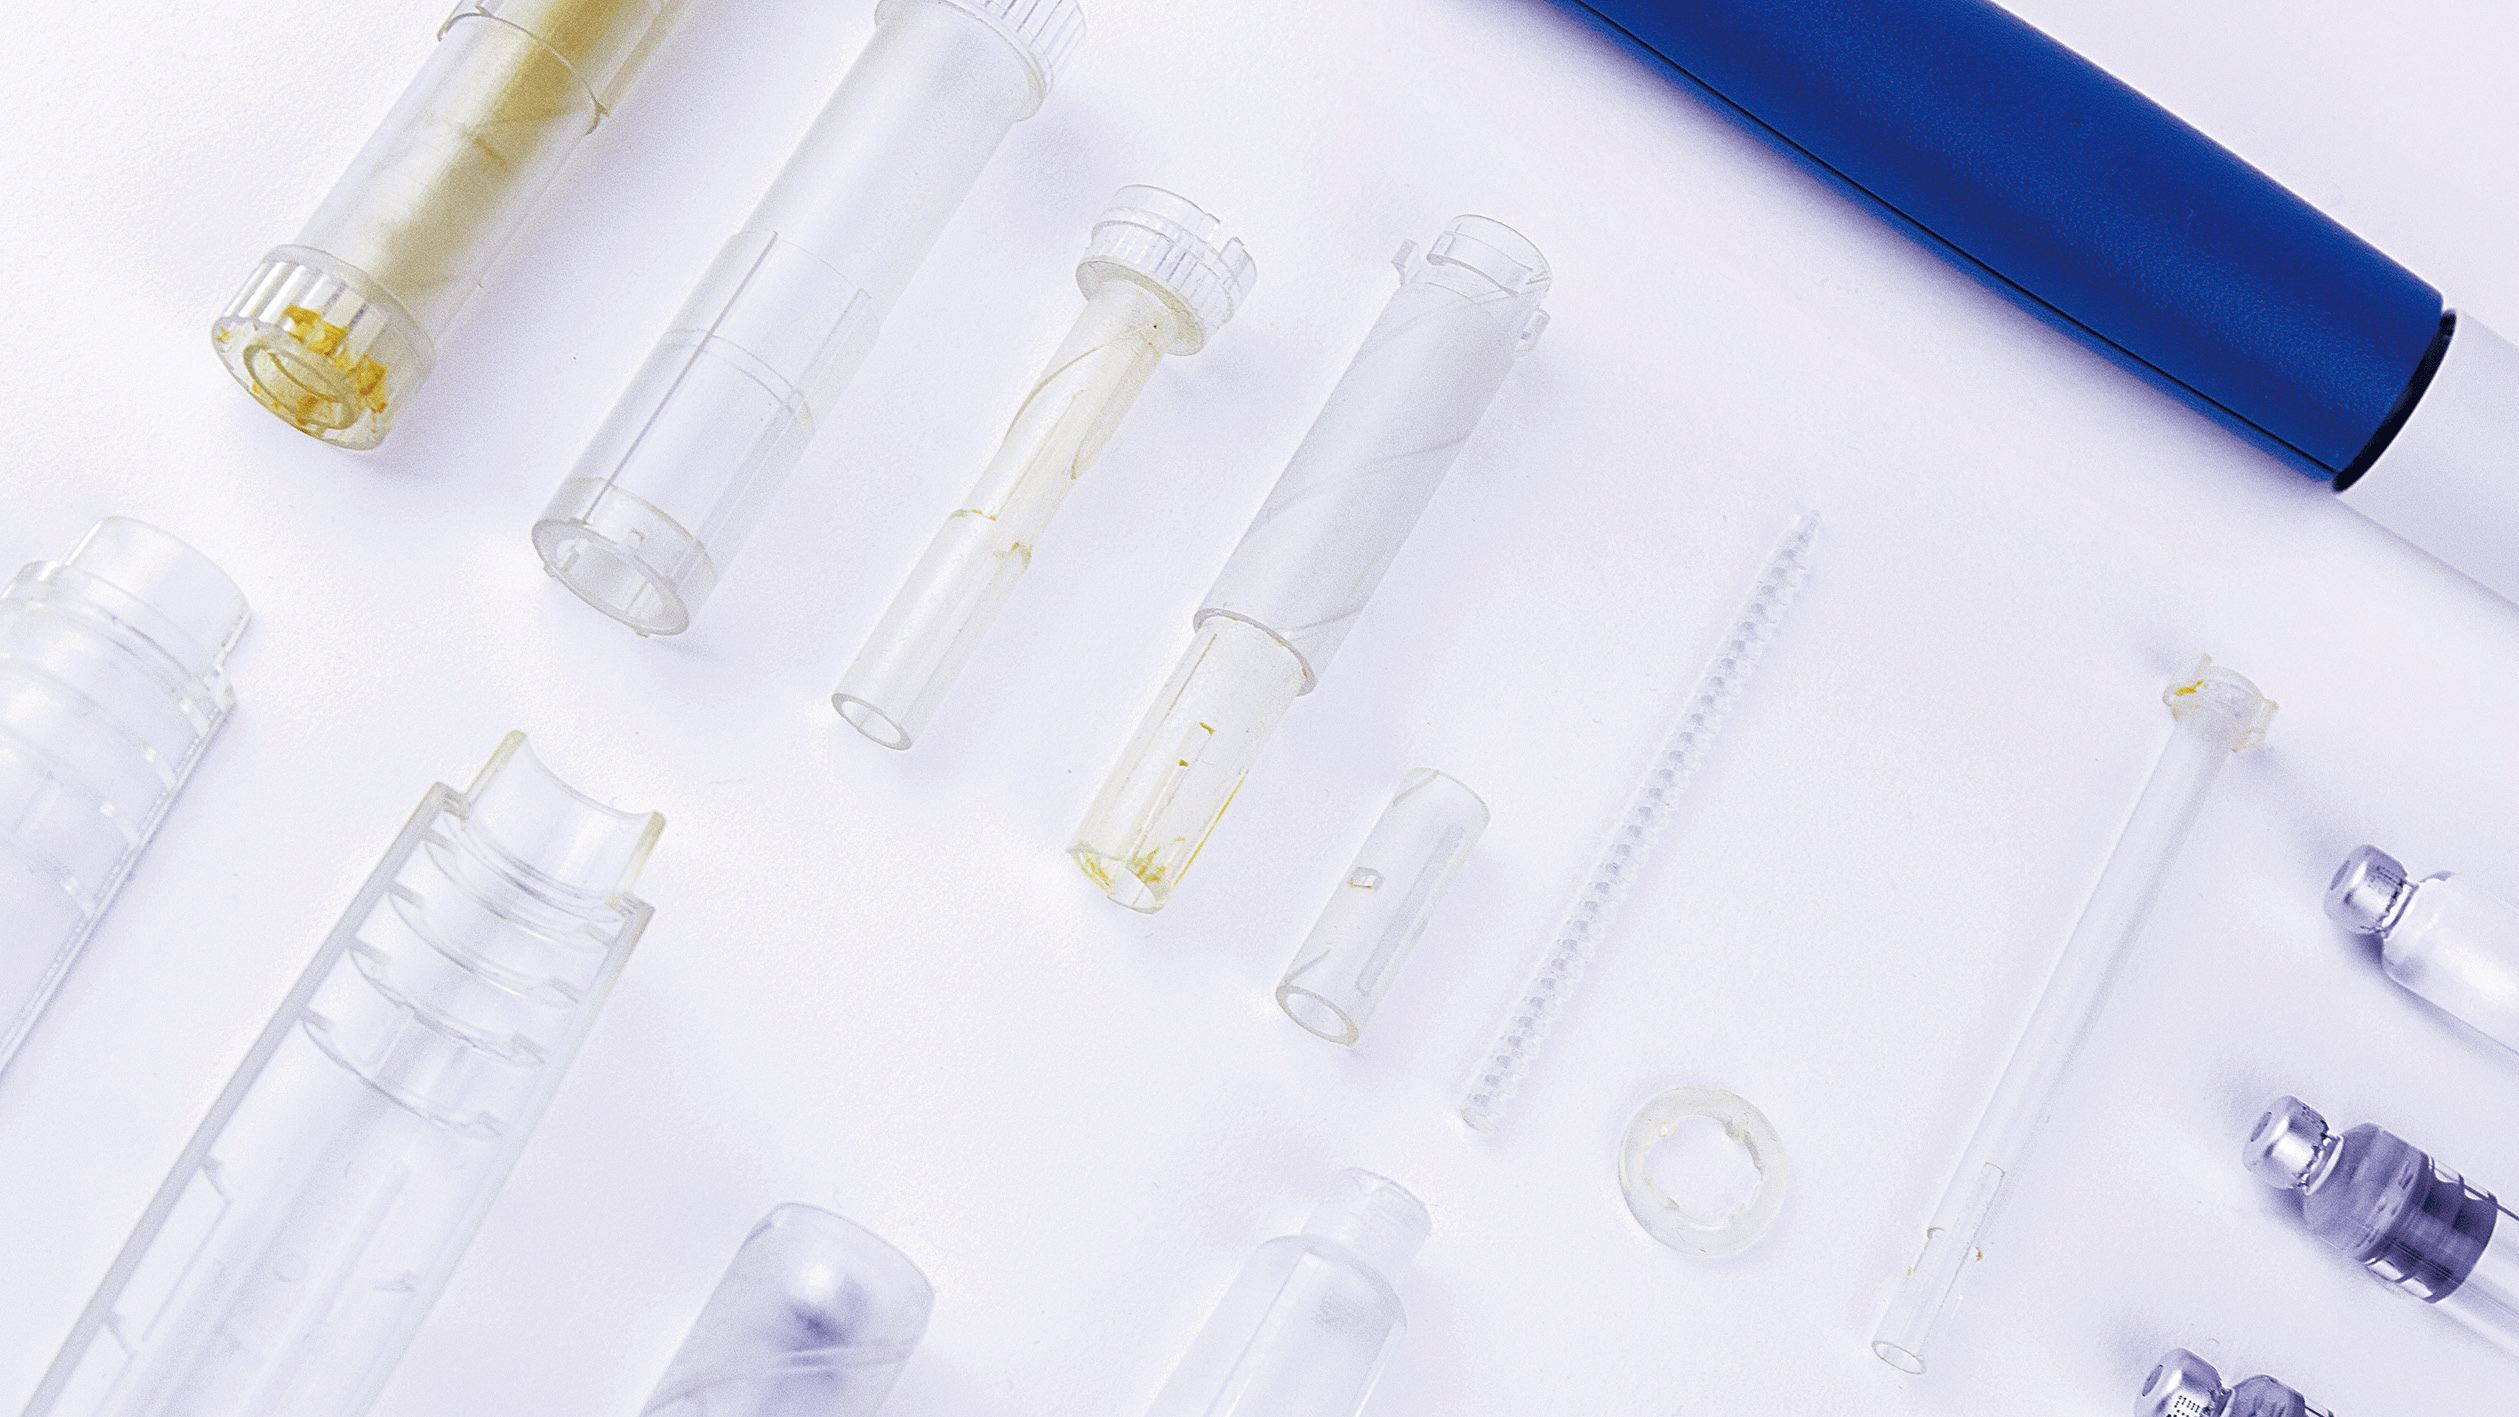
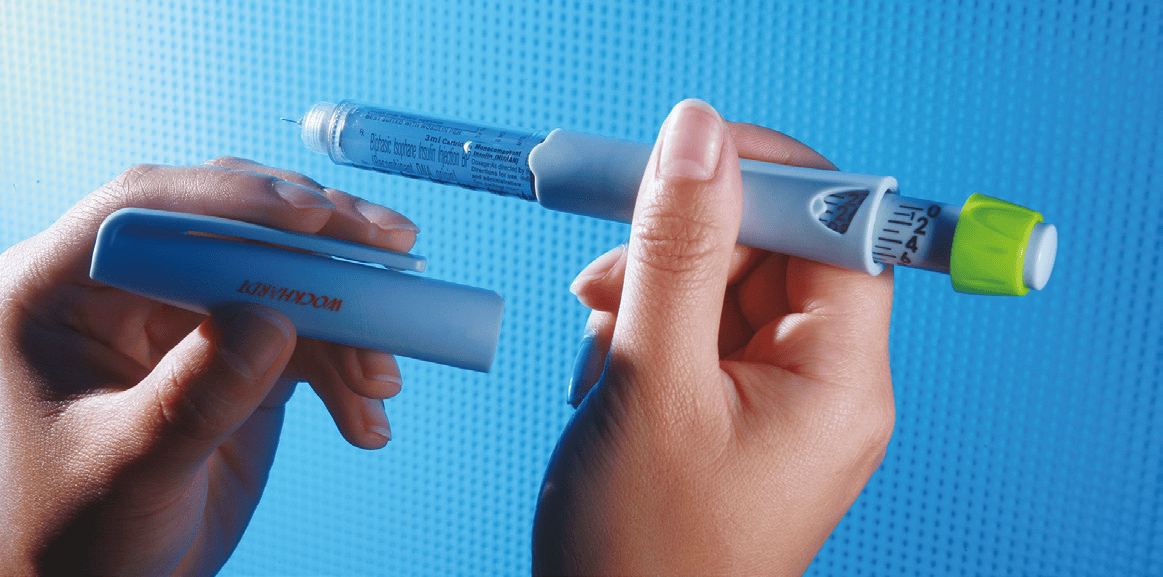
Para la industria del plástico, la pluma de inyección no es un simple consumible médico, sino una manifestación concentrada de la ciencia de materiales, la mecánica de precisión, el diseño industrial y la capacidad de fabricación a gran escala. Desde el capuchón, la carcasa y el protector del cartucho, hasta los engranajes internos, trinquetes, tornillos y mecanismos de guiado, una gran cantidad de componentes de una pluma de inyección están fabricados con plástico; si el producto puede administrar de forma estable, precisa y repetible depende en gran medida de la sinergia entre material, estructura y proceso. La pluma de inyección tiene una apariencia similar a un bolígrafo común, pero en su interior alberga un sistema mecánico de precisión: un producto típico está compuesto por carcasa, capuchón, protector del cartucho de fármaco, botón de ajuste de dosis, botón de activación y mecanismo de accionamiento interno; aparte del cartucho y algunos resortes y otras piezas metálicas, la mayoría de los componentes pueden fabricarse con plástico. Los diferentes fármacos y regímenes de administración imponen requisitos distintos a la estructura mecánica: los productos de insulina enfatizan la facilidad de uso y la fiabilidad a largo plazo bajo uso frecuente, mientras que los productos de administración de baja frecuencia, como las formulaciones semanales, se centran más en la comodidad de operación y la carga psicológica del paciente, y deben adaptarse a dosis altas y fármacos de alta viscosidad. El Dr. Stephen Knowles, director general de IDC Reino Unido, afirma que la pluma de inyección puede ajustar su diseño estructural según los requisitos de dosis, pero este ajuste suele realizarse dentro de una estructura mecánica generalmente similar, sustituyendo uno o dos componentes del mecanismo de accionamiento. Dado que la pluma de inyección debe cumplir simultáneamente requisitos de seguridad, estabilidad, biocompatibilidad y coste de fabricación a escala, no existe un "material universal" que pueda cubrir todos los componentes; la práctica habitual es asignar diferentes sistemas de materiales a diferentes componentes según la tensión, la fricción, la estabilidad dimensional, la transparencia y las condiciones de procesamiento.
El polipropileno (PP) es el material base más utilizado en las plumas de inyección desechables, empleado comúnmente en el capuchón, la carcasa y el protector del cartucho. El PP tiene baja densidad, buena fluidez de procesamiento y una base consolidada de aplicaciones médicas; es adecuado para el moldeo por inyección de alta velocidad y la producción a gran escala, con un coste reducido. Con la creciente demanda de calidad estética y sostenibilidad, el bajo olor, la alta transparencia y la baja huella de carbono se están convirtiendo en los ejes de desarrollo del PP de grado médico.
Lo que realmente afecta a la precisión del movimiento interno son los plásticos de ingeniería como POM, PA y PBT. En el interior de la pluma de inyección existen mecanismos de rotación, deslizamiento y engrane; los engranajes, deslizadores, trinquetes, tornillos de accionamiento y mecanismos de bloqueo deben mantener un acoplamiento estable durante la operación repetida. El POM, con su bajo coeficiente de fricción, buena resistencia a la fatiga y estabilidad dimensional, se utiliza a menudo en componentes de transmisión y fricción; la PA reforzada con fibra de vidrio proporciona mayor rigidez y resistencia a la fatiga para piezas sometidas a cargas elevadas; el PBT combina estabilidad dimensional, resistencia al calor y procesabilidad, y puede utilizarse en componentes estructurales internos que requieren alta precisión de montaje. Si los requisitos funcionales son especialmente exigentes, también se utiliza polieteretercetona (PEEK), pero su alto coste y dificultad de procesamiento limitan su uso a casos absolutamente necesarios. En general, el núcleo de la selección de materiales no es una mejora continua, sino lograr un equilibrio entre función, fabricación y coste.
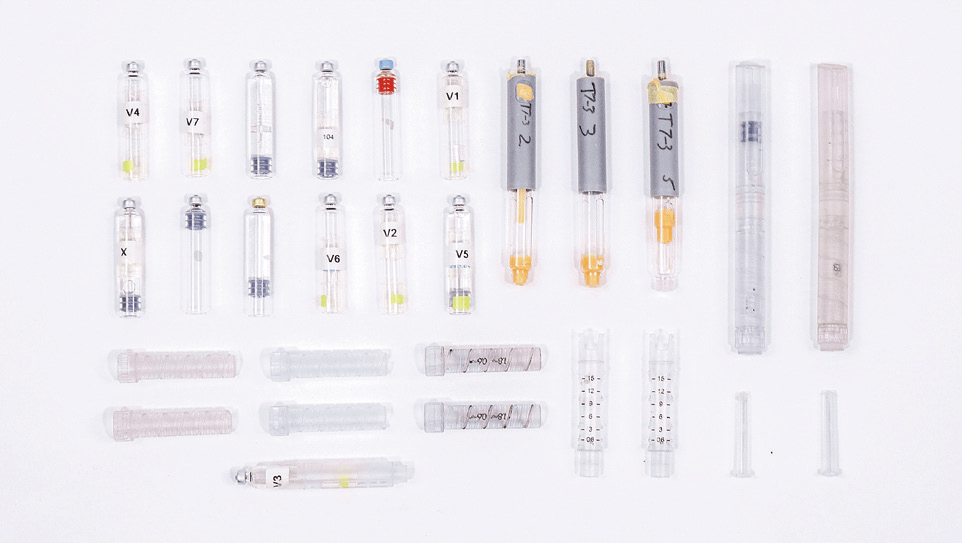
Más allá de los materiales, la fabricación de precisión determina la fiabilidad del producto. La pluma de inyección contiene una gran cantidad de piezas pequeñas de precisión; las variaciones dimensionales, el alabeo, las rebabas o las desviaciones de montaje pueden afectar al ajuste de dosis, la eficiencia de transmisión y la seguridad de uso. La consistencia del producto no depende solo del material, sino también del molde, el moldeo por inyección, el montaje y el control de calidad durante todo el proceso. Componentes como el trinquete, el tornillo y la corona dentada del mecanismo de ajuste de dosis son de tamaño reducido, pero desempeñan funciones de movimiento complejas y deben mantener un engrane estable en producción en serie y uso prolongado. La industria suele emplear equipos de moldeo por inyección totalmente eléctricos, canales calientes de grado médico, monitorización de presión en cavidad y un estricto control de temperatura y presión de mantenimiento para reducir las diferencias de contracción y la deformación por alabeo, mejorando la precisión dimensional y la consistencia entre lotes. Para las empresas de procesamiento de plásticos médicos, el mayor desafío no suele ser si pueden fabricar estructuras complejas, sino si pueden producir repetidamente piezas conformes en producción a largo plazo; los productos relevantes deben pasar por validación de diseño, validación de proceso y confirmación continua del proceso, manteniendo el equipo, el molde, el material y los parámetros de proceso bajo control. En comparación con los productos de consumo generales, los dispositivos médicos exigen mayores estándares en gestión de cambios, integridad de registros y trazabilidad de lotes.
Las pequeñas desviaciones en el molde y el montaje pueden amplificarse progresivamente. En el interior de la pluma de inyección existen numerosas estructuras de deslizamiento, rotación y bloqueo; el diseño del molde debe coordinar tolerancias dimensionales, dirección de desmoldeo, posición de la compuerta, eficiencia de refrigeración y ajuste de montaje; las pequeñas rebabas en las estructuras dentadas pueden aumentar la resistencia del botón, y la pérdida de control dimensional en las estructuras de guiado puede provocar atasco o desgaste. El mecanizado de moldes de alta precisión y el análisis de flujo CAE son herramientas importantes para optimizar la compuerta, la refrigeración y la compensación de contracción. La combinación de múltiples materiales aumenta aún más la dificultad de gestión dimensional; las características de contracción de PP, POM, PA y PBT no son las mismas, y los ingenieros de moldes deben compensar en la fase de diseño, considerando conjuntamente las tolerancias de las piezas y las tolerancias de montaje del conjunto; si se ignoran la cadena de tolerancias y las relaciones de movimiento, incluso si cada pieza individual es conforme, el producto ensamblado puede presentar fuerzas de operación anormales o desviaciones de dosis.
La producción en ambiente limpio y la inspección automatizada se están convirtiendo en requisitos básicos. Las empresas deben configurar entornos limpios según el uso del producto y el riesgo; la norma ISO 14644 proporciona el marco básico para salas limpias y entornos controlados, y algunos componentes y procesos de montaje utilizan entornos de Clase ISO 8 o superior. El montaje robótico, la monitorización de par y presión, la medición dimensional, la inspección visual y las pruebas funcionales pueden reducir la variabilidad humana y trasladar el control de calidad del muestreo final a la monitorización del proceso.
En cuanto al ritmo de desarrollo de materiales y tecnologías de procesamiento, el Dr. Stephen Knowles prevé que en los próximos 5 a 10 años los materiales plásticos y las tecnologías de procesamiento no experimentarán cambios fundamentales, sino que el rendimiento y los procesos mejorarán gradualmente; dado que el coste del dispositivo de administración es crucial, los materiales de alta tecnología y alto coste solo se utilizarán en áreas extremadamente específicas. También prevé un aumento de la sostenibilidad de los materiales, con la aparición futura de materiales con rendimiento equivalente a los actuales, procesos de producción más respetuosos con el medio ambiente y un menor impacto ambiental al final de su vida útil.
Los fármacos biológicos de alta concentración y las formulaciones de acción prolongada están cambiando los límites de diseño de los dispositivos de administración. Para reducir el número de inyecciones y prolongar el intervalo de dosificación, algunos fármacos adoptan formulaciones de mayor concentración o mayor viscosidad, lo que aumenta la fuerza de empuje necesaria para que el fármaco pase a través de la aguja, y los dispositivos manuales tradicionales enfrentan una mayor carga de operación. En condiciones similares de calibre de aguja y velocidad de inyección, cuanto mayor es la viscosidad del fármaco, mayor suele ser la resistencia al empuje; reducir simplemente la velocidad de inyección prolonga el tiempo de administración, y aumentar el diámetro interno de la aguja puede incrementar el dolor y la presión psicológica del paciente. Por ello, la industria se centra cada vez más en la estructura mecánica, el control de fricción y el modo de accionamiento, mejorando la experiencia de uso mediante la reducción de pérdidas de energía interna, el aumento de la eficiencia de transmisión de fuerza y la optimización del proceso de inyección. Esto plantea mayores exigencias a los componentes plásticos: los mecanismos de transmisión internos deben utilizar combinaciones de materiales de baja fricción estables, y los componentes de tornillo, guiado y bloqueo deben controlar la fluencia, el desgaste y los cambios dimensionales bajo cargas más elevadas; la evaluación de materiales debe pasar de indicadores de propiedades individuales a rendimiento sistémico, evaluando el comportamiento del material en estructuras reales, cargas reales y condiciones de vida útil previstas.
Para fármacos de alta viscosidad, la industria también está explorando diversas vías tecnológicas, incluyendo la mejora de la difusión del fármaco en el tejido subcutáneo, la reducción de la resistencia del flujo, la adopción de nuevos esquemas de recubrimiento o lubricación, y el desarrollo de dispositivos de administración con bomba eléctrica y dispositivos portátiles; las diferentes vías corresponden a diferentes características del fármaco, rangos de dosis y escenarios de uso, y actualmente no existe una solución única aplicable a todos los productos. El autoinyector es una de las direcciones más destacadas; cuando la dosis alcanza aproximadamente 1 a 3 ml, la viscosidad del fármaco es alta, o el producto enfatiza la simplificación de la operación para el paciente, el autoinyector suele tener ventajas sobre la pluma de inyección manual tradicional, ya que mecanismos de accionamiento como resortes pueden proporcionar una fuerza de empuje relativamente estable, reduciendo la exigencia de esfuerzo continuo del paciente.
La competencia en el mercado mundial de plumas de inyección no solo se refleja en el rendimiento del producto, sino también en la propiedad intelectual, la certificación regulatoria y la capacidad de desarrollo globalizado. Las principales empresas farmacéuticas y de dispositivos internacionales han mantenido durante mucho tiempo estrategias de patentes en torno al ajuste de dosis, la estructura de accionamiento, la protección de seguridad y la interfaz de usuario, creando altas barreras de entrada. El Dr. Stephen Knowles destaca que la mayoría de estas patentes se centran en el diseño estructural y la implementación funcional de la pluma de inyección, y generalmente no limitan explícitamente los materiales específicos; simplemente cambiar el material o ajustar el proceso de fabricación difícilmente puede evitar el riesgo de infracción de patentes. Para las empresas que buscan posicionarse en el mercado internacional, la vía de avance reside en el diseño propio, el desarrollo de plataformas y una estrategia sistemática de patentes; en la fase de concepción del producto ya debe realizarse una búsqueda exhaustiva del panorama de patentes en los mercados objetivo. Si los proveedores de materiales y las empresas de procesamiento pueden incorporarse antes al proceso de desarrollo, la sinergia entre la selección de materiales, la fabricabilidad estructural y la evasión de patentes será más efectiva.
El cumplimiento normativo también requiere planificación anticipada. La norma ISO 11608 es un estándar internacional importante para el diseño y la validación de sistemas de inyección con aguja, que abarca la precisión de dosis, la fiabilidad mecánica, la adaptabilidad ambiental y la seguridad del usuario. El Dr. Stephen Knowles afirma que, desde la perspectiva regulatoria, Estados Unidos y la Unión Europea son los dos mercados más desafiantes; además de cumplir con la ISO 11608, estos dos mercados requieren el cumplimiento de la FDA, el MDR de la UE y las normativas aplicables al producto; la conformidad con los estándares no equivale a completar la autorización de comercialización, y la gestión de riesgos, la ingeniería de usabilidad, la validación de materiales y procesos y la documentación técnica deben formar una cadena de evidencia completa. También señala que el factor más importante para el éxito de la exportación de productos es la planificación y la comprensión; algunos fabricantes chinos carecen de una planificación suficiente en materia de patentes o aprobaciones regulatorias, lo que da como resultado productos desarrollados que no pueden venderse en los mercados más importantes, lo que en la mayoría de los casos significa que deben reiniciar el desarrollo del producto.
IDC Reino Unido puede ayudar a las empresas a desarrollar planes de desarrollo estructurados para cumplir con los requisitos de venta en mercados extranjeros; el proceso de desarrollo no solo incluye diseño e ingeniería, sino también una gran cantidad de pruebas, análisis, evaluación de riesgos y documentación completa del proceso. Sus casos de colaboración incluyen Shanghai Benemae Pharmaceutical Corporation, la empresa farmacéutica india Wockhardt, y el fabricante indio de plásticos de precisión Shaily Plastics, entre otros.
La empresa nacional Hanerx (Suzhou), fundada en 2014, es la primera y actualmente la única empresa de investigación y desarrollo de plumas de inyección con propiedad intelectual independiente en China, que ha evolucionado de una única ruta tecnológica a un despliegue comercial de múltiples series y productos, habiendo desarrollado hasta la fecha 25 productos que cubren todas las necesidades de aplicación de fármacos GLP-1, insulina y otros fármacos envasados en cartucho o jeringa precargada (PFS) del mercado. Sus productos cuentan con seis tecnologías centrales: función de inyección a ciegas, alta precisión de inyección, tecnología de control de punto cero dinámico, función de protección de residuo frontal, fuerza de inyección suave y materiales de alta lubricidad; la precisión de inyección cumple con la norma ISO 11608, con una precisión absoluta inferior a 1 unidad de medida y una precisión relativa no superior al 5%.
En los próximos años, es posible que el sistema de plásticos dominante en las plumas de inyección no experimente cambios disruptivos, pero la pureza del material, la estabilidad dimensional, el rendimiento de fricción y desgaste, la consistencia del procesamiento y la sostenibilidad seguirán mejorando, y el centro de competencia se extenderá desde los grados de material individuales hasta el desarrollo de materiales, el diseño de moldes, el moldeo por inyección de precisión, el montaje automatizado, la validación regulatoria y la gestión del ciclo de vida completo. Para las empresas de plásticos, la oportunidad no consiste solo en proporcionar más materiales para las plumas de inyección, sino en comprender las necesidades de los fármacos, los dispositivos y los pacientes, integrando la capacidad de materiales en el diseño del producto y el sistema de fabricación; las empresas que puedan participar antes en el desarrollo, lograr una fabricación en serie estable y respaldar a los clientes con capacidades completas de calidad y cumplimiento normativo tendrán más oportunidades de entrar en la cadena industrial mundial de dispositivos médicos de alta gama.