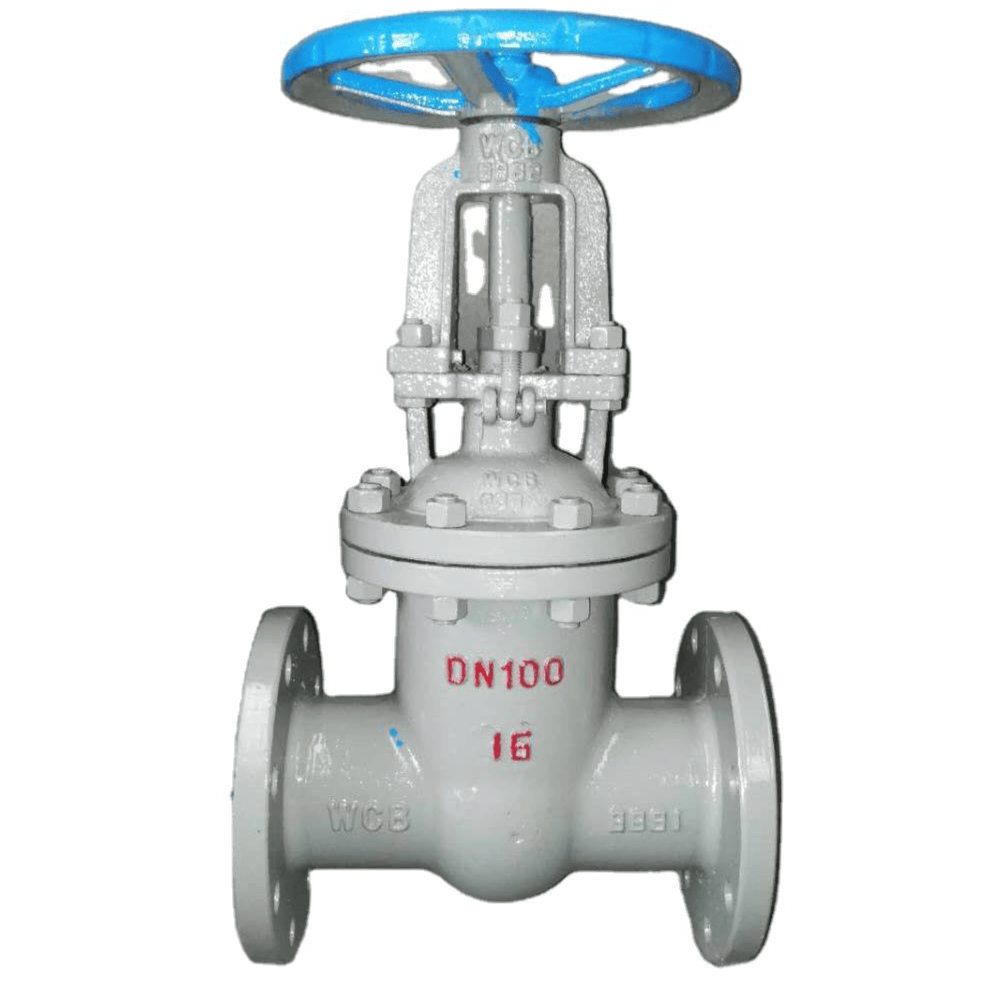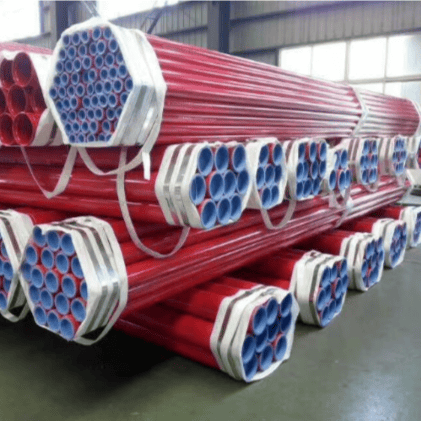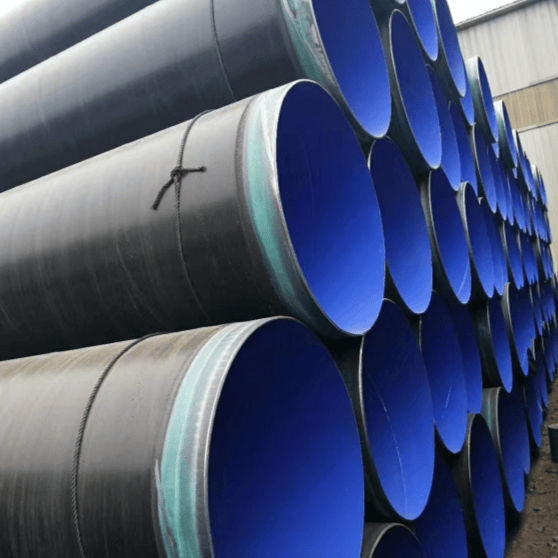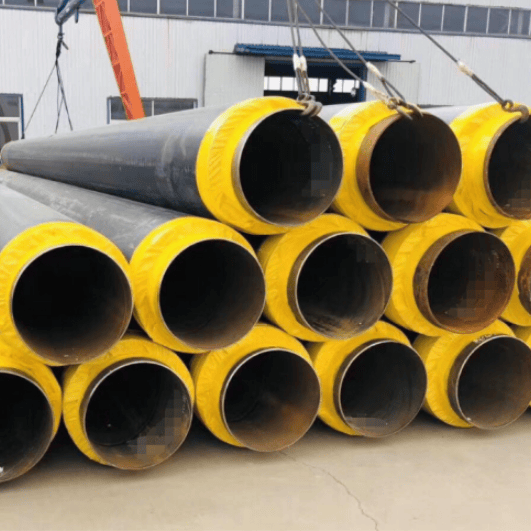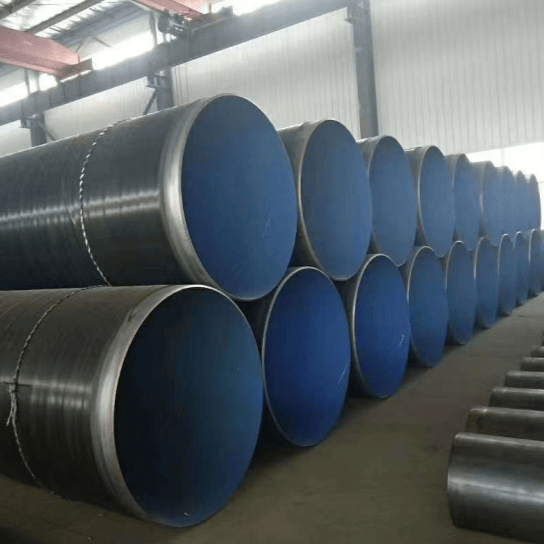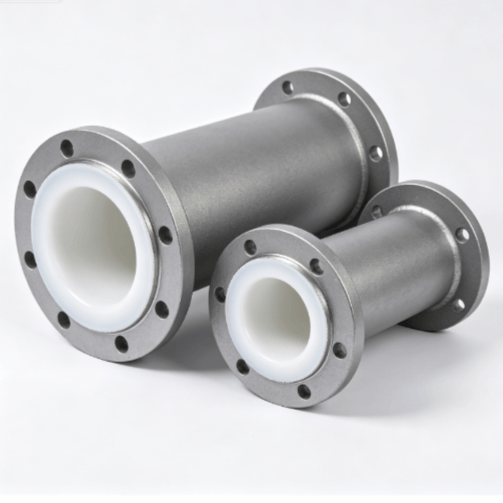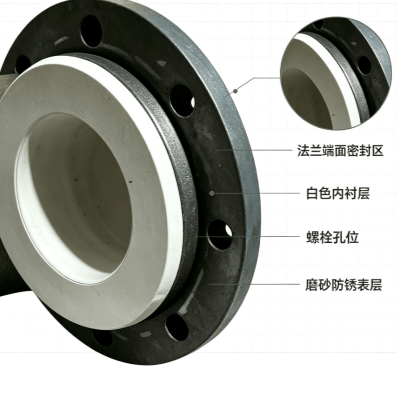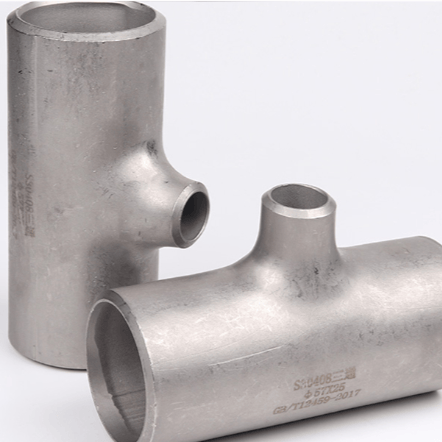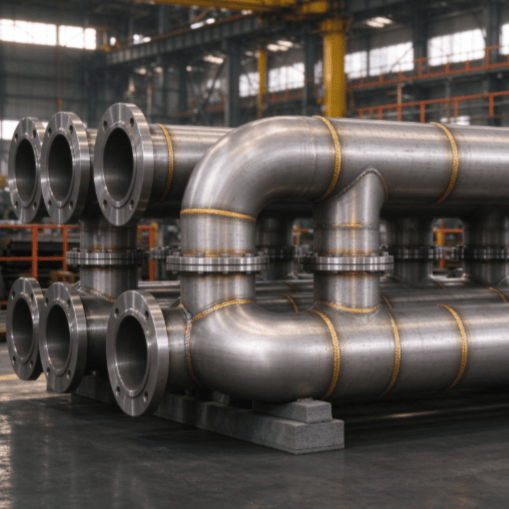

Los prefabricados soldados para la industria química son componentes o módulos fabricados en taller según los planos de construcción, mediante procesos de corte y conformado, preparación de biseles, armado y soldadura, inspección y prueba de presión de tuberías, perfiles y chapas de acero, que se transportan a obra para su izado y montaje integral. En comparación con el montaje de piezas sueltas en obra, la prefabricación en taller puede reducir el plazo de obra entre un 30 % y un 50 %, ofrece una calidad de soldadura más estable y es menos sensible a las condiciones climáticas; se utiliza ampliamente en instalaciones de petróleo, química, gas natural, química del carbón, energía nuclear y redes de tuberías municipales.
二、主要产品类别
Tabla
| Categoría | Forma típica | Aplicación |
|---|---|---|
| Componentes prefabricados de tubería (Pipe Spool) | Tubería recta + codos + tes + bridas soldadas en bancada de tubos | Tuberías de proceso, tuberías de servicios auxiliares |
| Módulos soldados de estructura de acero | Soportes de racks de tuberías, bastidores de equipos, plataformas de operación, bases de equipos | Racks de tuberías de instalaciones, bastidores de estructura de acero |
| Componentes de recipientes a presión | Cuerpos cilíndricos, fondos, bridas de conexión, bocas de hombre, anillos de refuerzo | Reactores, intercambiadores de calor, tanques de almacenamiento, columnas |
| Envolventes de equipos no normalizados | Silos, chimeneas, conductos de humos, carcasas de equipos | Medio ambiente, almacenamiento y transporte, sistemas auxiliares |
三、常用材质
- Acero al carbono: Q235B, Q355B (Q345B), tubo sin soldadura 20#, chapa para recipientes Q345R
- Acero inoxidable: 304/304L, 316/316L, 321, 310S
- Acero aleado: 15CrMo, 12Cr1MoV, P91/P22 (condiciones de alta temperatura y alta presión)
- Chapa compuesta: chapa compuesta por explosión de acero inoxidable + acero al carbono (resistencia a la corrosión + economía de presión)
四、制造工艺与技术参数
Tabla
| Concepto | Contenido |
|---|---|
| Método de soldadura | GTAW soldadura de argón (pasada de raíz), SMAW soldadura manual por arco eléctrico, FCAW soldadura semiautomática con hilo tubular, SAW soldadura automática por arco sumergido |
| Preparación de biseles | Mecanizado / corte por llama, bisel en V, doble V o U, borde romo y ángulo según WPS |
| Calificación de soldadores | Trabajo con certificación, según la calificación del procedimiento de soldadura (PQR) + especificación del procedimiento de soldadura (WPS) conforme a NB/T 47014 |
| Ensayos no destructivos | RT radiografía, UT ultrasonidos, MT partículas magnéticas, PT líquidos penetrantes; las soldaduras a presión generalmente deben alcanzar el grado II según el diseño |
| Tratamiento superficial | Chorreado para eliminación de óxido grado Sa2.5, imprimación anticorrosiva + pintura de acabado; las piezas de acero inoxidable se someten a decapado y pasivado |
| Rango dimensional | Tuberías DN15 ~ DN1200; espesor de chapa 3 ~ 80 mm; módulo individual de hasta varias decenas de toneladas |
| Parámetros de diseño | Presión de diseño desde vacío hasta 42 MPa; temperatura de diseño de -196 ℃ a 600 ℃ (según el grado del material) |
| Normas de bridas | GB/T 9119, HG/T 20592, SH/T 3406, ANSI B16.5, JIS B2220 |
| Normas de ejecución | GB 50235 «Código de construcción de tuberías metálicas industriales», GB 50236 «Código de construcción de soldadura de equipos in situ y tuberías industriales», GB 150 «Recipientes a presión», NB/T 47014 |
五、质量控制要点
- Trazabilidad de materiales: tanto el material base como el material de aporte cuentan con certificado de calidad; el número de identificación de trasplante es trazable en todo el proceso.
- Precalentamiento antes de soldar / temperatura entre pasadas: los aceros aleados y las chapas gruesas se precalientan según WPS, controlando la temperatura entre pasadas.
- Inspección de soldaduras: inspección visual al 100 % + RT/UT según proporción; las piezas de acero inoxidable se someten adicionalmente a PT por líquidos penetrantes.
- Prueba de presión: los componentes a presión se someten antes de salir de fábrica a prueba hidráulica / neumática según el diseño (según los requisitos del plano).
- Entrega de documentación: la documentación de fin de obra incluye certificados de conformidad de materiales, registros de soldadura, registros de tratamiento térmico, informes de END, registros de prueba de presión y planos de fin de obra.