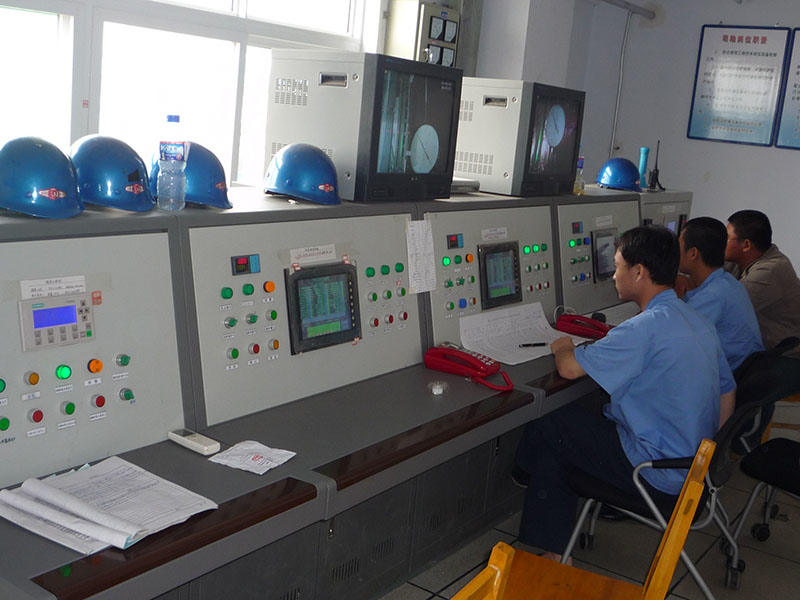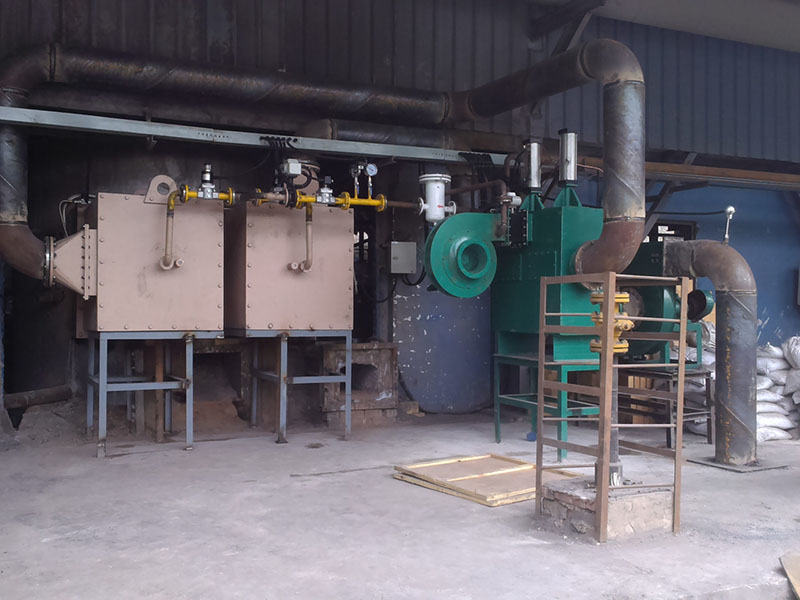

Control de combustión:
Los quemadores fabricados por nuestra empresa están equipados con los siguientes modos de control: control manual, control por etapas de llama, control por regulación proporcional, control proporcional digital con variador de frecuencia mediante pantalla táctil y control proporcional digital con variador de frecuencia mediante computador industrial. Todos estos modos de control han sido sometidos a un diseño riguroso y pueden realizar las funciones de encendido automático, protección contra apagado y regulación automática de la potencia de llama, con las características de ahorro energético, estabilidad y fiabilidad.
I. Tecnología de control por etapas de llama
El sistema de control por etapas de llama utiliza tecnología de control PLC y realiza automáticamente las funciones de encendido, elevación de temperatura, regulación y protección. Este sistema se divide en dos modalidades: control por etapas de llama mediante compuerta de aire y control por etapas de llama mediante variador de frecuencia. Según la temperatura (presión, etc.), se ajusta automáticamente la apertura de la válvula de entrada de gas. En el control por etapas de llama mediante compuerta de aire, la conmutación entre llama alta y llama baja se realiza mediante la compuerta que regula el caudal de aire; en el control por etapas de llama mediante variador de frecuencia, la conmutación entre llama alta y llama baja se realiza variando la velocidad del motor para regular el caudal de aire. En comparación con la tecnología de control por etapas de llama mediante compuerta de aire, la tecnología de control por etapas de llama mediante variador de frecuencia es más precisa y fiable, y además ofrece ahorro energético, reducción del consumo y disminución del ruido.
II. Tecnología de control por regulación proporcional
La tecnología de control por regulación proporcional se divide en dos tipos: control proporcional mediante regulación de compuerta de aire y control proporcional mediante regulación con variador de frecuencia.
El control proporcional mediante regulación de compuerta de aire consiste en controlar el caudal de aire mediante la regulación continua de la compuerta. Su sistema de regulación de combustión está compuesto conjuntamente por la compuerta de aire y la válvula reguladora de gas; mediante la acción proporcional entre la compuerta y la válvula reguladora de gas, el valor objetivo se mantiene en un punto determinado. La relación entre la apertura de la compuerta y el caudal de aire es no lineal, y su coeficiente de proporcionalidad es un número difuso. Nuestra empresa emplea el método de control difuso digital, es decir, cuando se producen cambios en el entorno, mediante el cálculo difuso del bucle de control PID del PLC se genera la respuesta correspondiente, manteniendo siempre la variable controlada en el punto de consigna, logrando así una combustión proporcional difusa. El control proporcional mediante regulación con variador de frecuencia realiza la regulación del caudal de aire controlando directamente la velocidad del motor. Cuando la carga disminuye, la velocidad del motor se reduce correspondientemente y su consumo eléctrico también disminuye, pudiendo alcanzar un ahorro energético superior al 30%. Además, dado que la regulación por variador de frecuencia de la carga va acompañada de la variación de la velocidad del ventilador, el ruido en el lugar de trabajo se reduce considerablemente, lo que permite mejorar eficazmente el entorno laboral.
III. Tecnología de control digital mediante computador industrial
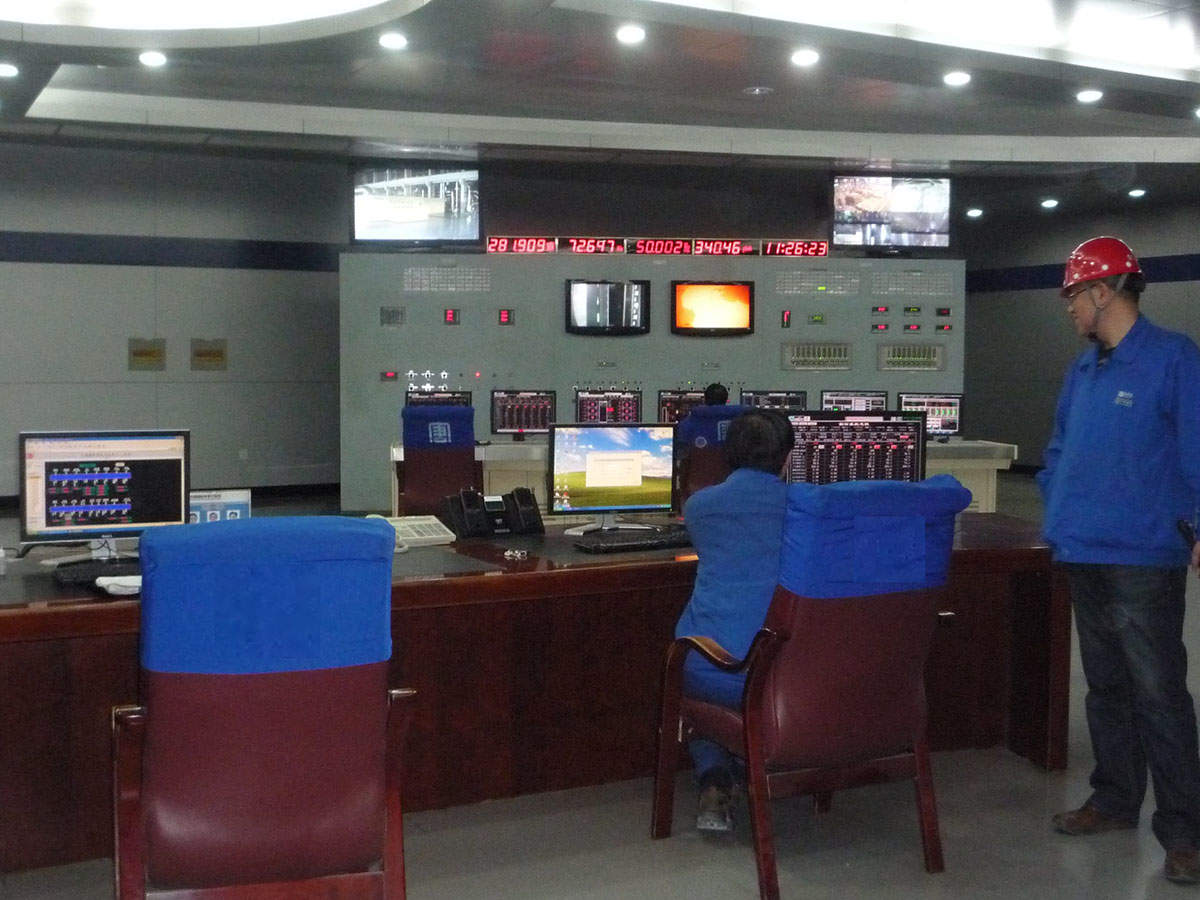
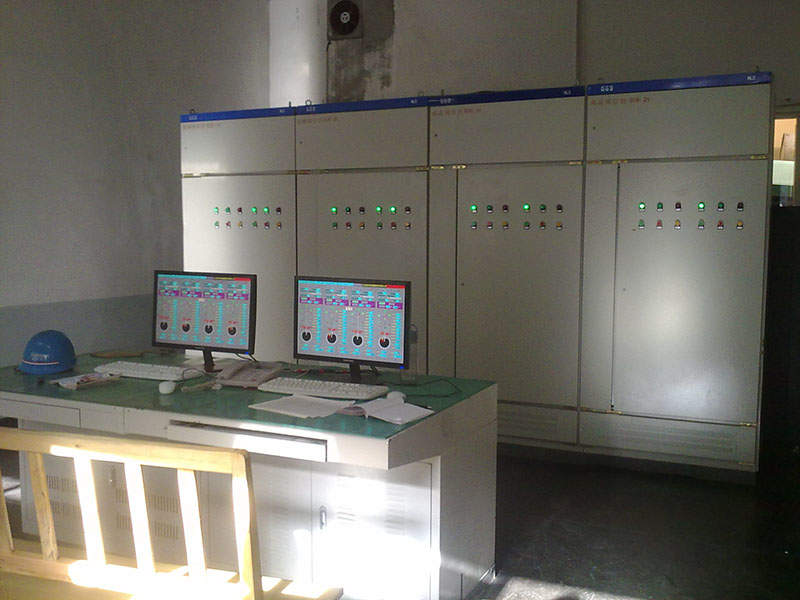
El computador industrial (Industrial Personal Computer, IPC), es decir, el ordenador de control industrial, es un término genérico para los equipos que adoptan una estructura de bus y que se utilizan para la supervisión y el control de procesos de producción, equipos electromecánicos e instalaciones tecnológicas. La tecnología de control digital mediante computador industrial utiliza PLC para la adquisición y el procesamiento de datos del sistema, y el computador industrial actúa como interfaz hombre-máquina para operar el sistema y mostrar las diversas pantallas de monitorización. Este sistema puede ubicarse en cualquier sala de operaciones, lo que facilita la operación centralizada; dispone de todas las funciones de un ordenador, puede conectarse a impresoras, etc., y permite registrar e imprimir informes en cualquier momento.
IV. Control de combustión por impulsos en hornos de tratamiento térmico
El control de combustión por impulsos en hornos de tratamiento térmico se basa en PLC + interfaz hombre-máquina; mediante el PLC se adquieren y procesan los datos, y a través de la interfaz hombre-máquina se opera y se monitoriza el funcionamiento del sistema. El modo de control puede realizar automáticamente la elevación, el mantenimiento y la reducción de temperatura según la curva de temperatura establecida, con transición automática entre modos; el control de temperatura dispone de dos modos, manual y automático, con conmutación sin perturbaciones. Durante el funcionamiento, según la temperatura de cada zona del horno, el PLC emite señales de impulsos periódicos de anchura variable que controlan el tiempo de combustión y cierre de los quemadores. Cuando el controlador del quemador recibe la señal de instrucción de combustión emitida por el PLC, abre las válvulas de aire y gas, y realiza automáticamente el encendido y la supervisión de la combustión del quemador; cuando recibe la señal de instrucción de cierre, interrumpe la combustión del quemador y entra en estado de espera, repitiéndose este ciclo de forma continua. Los datos relevantes del horno se almacenan en el sistema de interfaz hombre-máquina y se muestran en forma gráfica, de modo que el operario puede seleccionar el proceso correspondiente para tratar las piezas y lograr una gestión eficaz. La adopción de la tecnología de combustión por impulsos en el horno de tratamiento térmico permite obtener un control preciso de la temperatura y una alta uniformidad de la temperatura del horno.